集装箱涂料标准《JT/T 810-2011》
中华人民共和国交通运输部发布《集装箱涂料交通运输行业标准JT/T 810-2011》是 中华人民共和国交通运输行业标准,2011-10-21发布 2011-12-20实施集装箱涂料标准《JT/T 810-2011》 在线浏览
集装箱涂料Paint for freight containers 
1、范围
本标准规定了钢质通用集装箱用涂料及其配套系统的技术要求和检验规则等。
本标准适用于保护和装饰通用集装箱钢构表面的常用涂料及其配套系统,包括箱外二层涂膜和箱内两层涂膜的涂料系统,以及用于底架的改性环氧底架漆。
2、规范性:引用文件
下列文件对于本文件的应用是必不可少的。凡是注日期的引用文件,仅注日期的版本适用于本文件。凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T1725-2007 色漆、清漆和塑漆 不挥发物含量的测定
GB/T1771-2007 色漆和清漆 耐中性盐雾性能的测定
GB/T1865-2009 色漆和清漆 人工气候老化和人工辐射曝露 滤过的氙弧辐射
GB/T3186 色漆、清漆和色漆与清漆用原材料 取样
GB/T6742-2007 色漆和清漆 弯曲试验(圆柱轴)
GB/T6753.1-2007 色漆、清漆和印刷油墨 研磨细度的测定
GB/T9271-2008 色漆和清漆 标准试板
GB/T9272-2007 色漆和清漆 通过测量干涂层密度测定涂料的不挥发物体积分数
GB/T9274-1988 色漆和清漆 耐液体介质的测定
GB/T9286-1998 色漆和清漆 漆膜的划格试验
GB/T9750 涂料产品包装标志
GB/T11186.2-1989 涂膜颜色的测量方法 第二部分:颜色测量
GB/T13491 涂料产品包装通则
ISO4628-3:2003 色漆和清漆 漆膜降解的评定 一般性缺陷程度、最值和大小及均匀变化程度的规定 第3部分:生锈等级的规定(Paints and varnishes-Evaluation of degradation of coatings;Designation of quantity and size of defects,and of intensity of uniform changes in appearance-Part 3:Assessment of degree of rusting)
ISO4628-6:2007 色漆和清漆 漆膜降解的评定 一般性缺陷程度、量值和大小及均匀变化程度规定 第6部分:评定粉化等级的胶带方法(Paints and varnishes-Evalua-tion of degradation of coating;Designation of quantity and size of defects,and of intensity of uniform changes in appearance-part 6:Assessment of degree of chal-king by tape method )
ASTM D520-2005 锌粉颜料标准规范(Standard Specification for Zinc Dust Pigment)
ASTM D610-2008 涂漆钢表面锈蚀程度评价的标准试验方法(Evaluating Degree of Rusting on Painted Steel Surfaces)
ASTM D714-2009 涂料起泡程度评价的标准试验方法(Standard Test Method for Evaluating Degree of Blistering of Paints)
ASTM D1640-2003 室温下有机涂料干燥、固化或成膜的标准试验方法(Standard Test Method for Drying,Curing,or Film Formation of Organic Coatings at Room Temperature)
ASTM D1654-2008 腐蚀环境中涂漆或涂层试样评估的标准测试方法(Standard Test Method for Evaluation of Painted or Coated Specimens Subjected to Corrosive Environments)
ASTM D2794-2004 有机涂层抗快速形变(冲击)作用的标准试验方法(Standard Test Method for Resistance of Organic Coatings to the Effects of Rapid Deformation Impact)
ASTM D4060-2007 用泰伯尔磨蚀机测定有机涂层耐磨性的标准试验方法(Standard Test Method for Abrasion Resistance of Organic Coatings by the Taber Abraser)
ASTM D6580-2009 锌粉与富锌涂料干膜中金属锌含量的测定的标准试验方法(Standard Test Method for Determination of Metallic Zinc Content in Both Zinc Dust Pigment and in Cured Films of Zinc-Rich Coatings)
JIS K 5600-1-1-2007 涂料一般试验方法 第1部分:通则 第1节:试验一般条件及方法[Testing Methods for Paints-Part 1:General Rule-Section 1:General Test Methods(Con-ditions and Methods)]
3、集装箱涂料技术要求和试验方法
3.1、主要品种
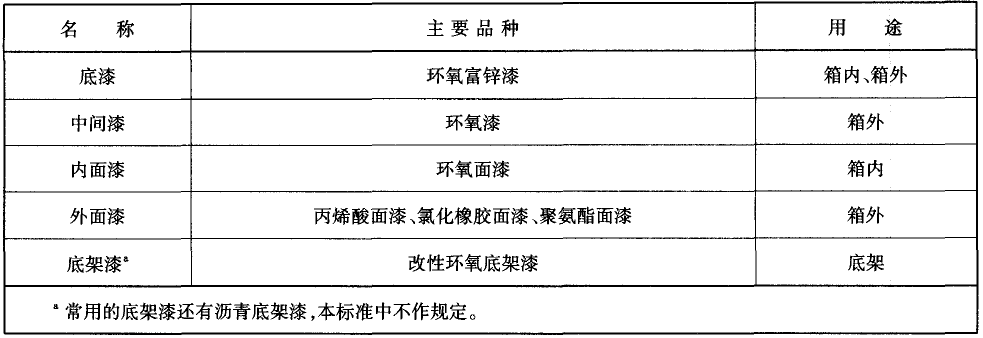
集装箱涂料按其功能和用途,分为底漆、中间漆、内面漆、外面漆和底架漆等,主要品种见表1。
表1 集装箱涂料的主要品种
3.2、基本要求
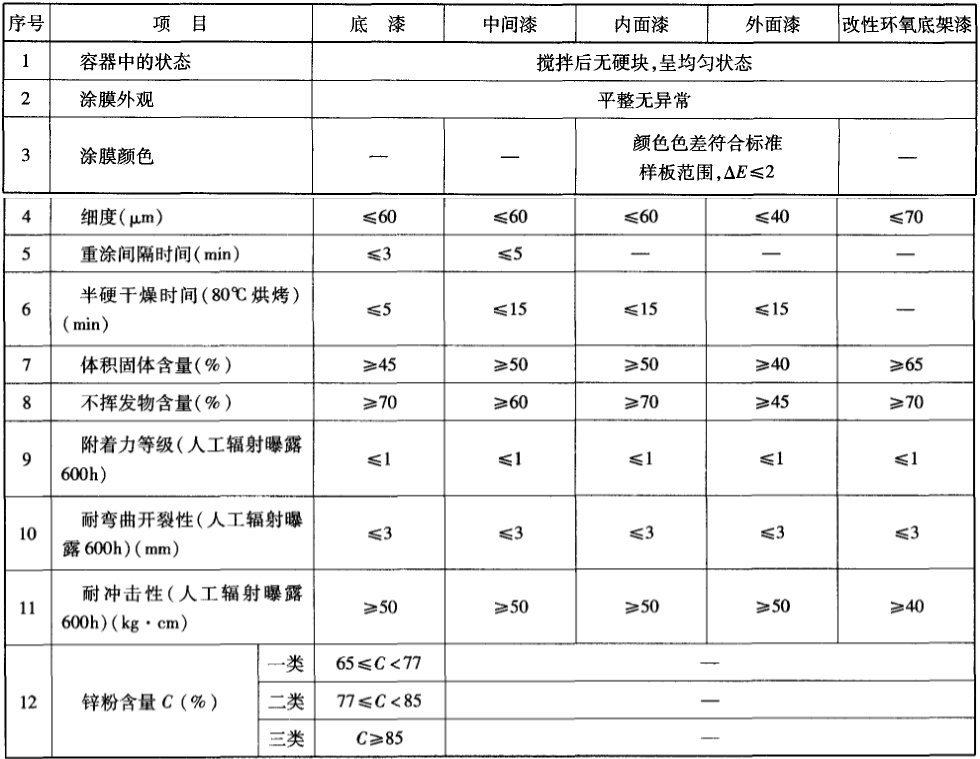
集装箱常用涂料品种的基本要求见表2。
表2 集装箱常用涂料的基本要求
3.3、试验方法
3.3.1、样板制备
试验样板应符合下列条件:
a)符合GB/T9271-2008的要求;
b)涂层制备按涂料生产厂家说明进行,制板后在室温下干燥/固化7d。
3.3.2、容器中的状态
按JIS K5600-1-1-2007进行。
3.3.3、涂膜外观
按JIS K5600-1-1-2007进行。
3.3.4、涂膜颜色
按GB/T11186.2-1989进行。
3.3.5、细度
按GB/T6753.1-2007进行。
3.3.6、半硬干燥时间
按ASTM D1640-2003进行。
3.3.7、体积固体含量
按GB/T9272-2007进行。
3.3.8、附着力
按GB/T9286-1998进行。
3.3.9、耐弯曲开裂性
按GB/T6742-2007进行。
3.3.10、耐冲击性
按ASTM D2794-2004进行。
3.3.11、不挥发物含量
按GB/T1725-2007进行。
3.3.12、富锌漆中锌粉含量
锌粉纯度符合ASTM D520-2005的规定,检验方法按ASTM D6580-2009进行。具体检测过程见附录A。
4、集装箱涂料配套系统技术要求和试验方法
4.1、配套系统组成
4.1.1、箱外涂料配套
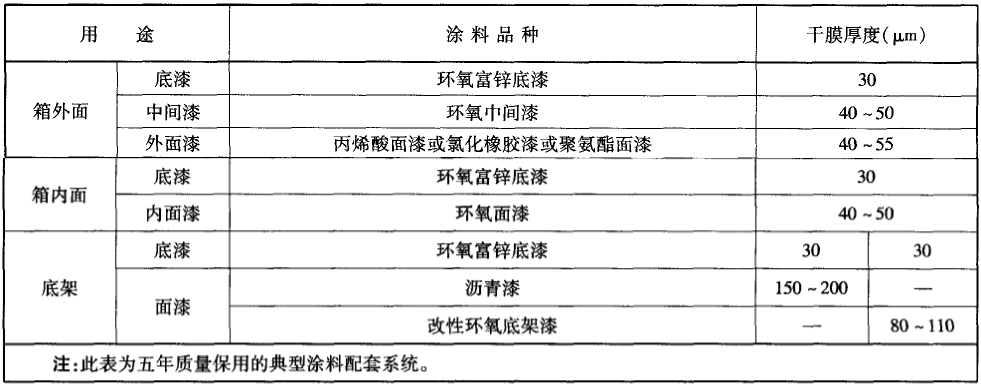
集装箱外表面一般采用三层涂膜的涂装配套。其中,底漆为环氧富锌底漆;中间漆为环氧中间漆;面漆为丙烯酸面漆、氯化橡胶漆膜或聚氨酯面漆。典型涂料配套见表3.如果使用兼有中间漆和面漆双重功能的面漆品种,箱外涂料也可采用仅有底漆和面漆的两层涂装配套。
4.1.2、箱内涂料配套
集装箱内表面一般采用两层涂膜的涂装配套,通常由环氧富锌底漆和环氧面漆组成,其中,环氧面漆应符合相关的食品卫生安全要求。典型涂料配套见表3。
4.1.3、底架涂料配套
集装箱底架一般采用两层涂膜的涂装配套,底漆为环氧富锌底漆,面漆可选用改性环氧底架漆或沥青漆等。典型涂料配套见表。
表3 集装箱典型涂料配套
4.2、配套系统基本要求
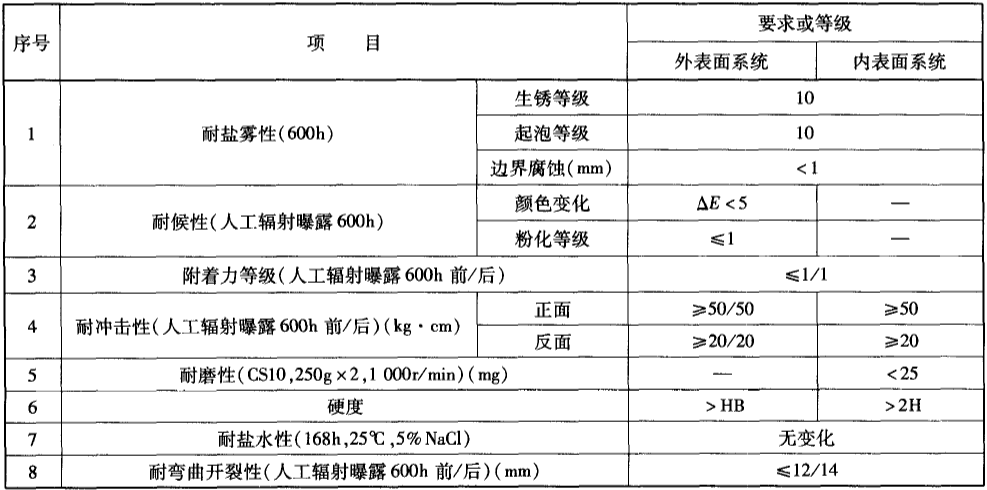
配套系统基本要求见表4.
表4 集装箱涂料配套系统基本要求
4.3、试验方法
4.3.1、样板制备
试验样板的制备按3.3.1进行。
4.3.2、耐盐雾性
曝露方法按GB/T1771-2007进行。
涂层生锈试验方法和等级评定按ASTM D610-2008进行;涂层起泡试验方法和等级评定按ASTM D714-2009进行;涂层边界腐蚀试验方法和等级评定按ASTM D1654-2008进行。
4.3.3、耐候性
曝露方法按GB/T1865-2009进行。
颜色变化测定按GB/T11186.2-1989进行;粉化等级测定按ISO4628-6:2007进行。
4.3.4、附着力
按GB/T9286-1998进行。
4.3.5、耐冲击性
按ASTM D2794-2004进行。
4.3.6、耐磨性
按ASTM D4060-2007进行。
4.3.7、硬度
按GB/T6753.1-2007进行。
4.3.8、耐盐水性
按GB/T9274-1988进行。
4.3.9、耐弯曲开裂性
按GB/T6742-2007进行。
4.4、质量保用
使用上述条例配套系统,并按照GB/T26935涂装的集装箱,在五年质量保用期内,钢材表面由于涂料降级而产生的锈蚀失效区域不超过ISO4628-3:2003规定的Ri3等级,锈蚀总面积不超过涂层总面积的10%。
5、检验规则
5.1、产品抽样
产品按照GB/T3186的规定进行取样。
5.2、型式检验
有下列情况之一的,按4.2规定的项目进行型式检验:
a)产品定型鉴定;
b)正常生产状况下,每年应进行一次型式检验;
c)当产品的配方、工艺、原材料有重大改变,可能影响性能时;
d)出厂检验结果与前次型式检验有较大差异时;
e)质量监督部门提出型式检验要求时;
f)产品生产停产半年以上,重新恢复生产时。
5.3、出厂检验
每批涂料产品须经检验合格,并附有生产厂质监部门签发的合格证书。出厂检验项目包括:
a)容器中的状态;
b)涂膜外观;
c)细度;
d)干燥时间;
e)不挥发物含量。
5.4、判定规则
5.4.1、检验结果全部符合3.2规定的技术指标,判定为合格。
5.4.2、检验结果若有两项或两项以上不符合3.2规定的技术指标,判定该批次产品为不合格。
5.4.3、检验结果若有一项不符合3.2规定的技术指标,应对不合格项重新加倍抽样检验;若复检结果仍不合格,则判定该批次产品为不合格。
6、出厂文件
产品出厂时,应提供以下文件:
a)产品合格证;
b)技术说明书或使用说明书;
c)内面漆的相关食品卫生安全认证证明;
d)保用期内调理质量担保书。
7、标志、包装、运输与储存
7.1、产品标志
产品标志应符合GB/T9750的有关规定,产品包装上的标志应包括以下基本内容:
a)产品名称和型号;
b)产品批号和生产日期;
c)注册商标;
d)生产厂名和厂址;
e)执行标准;
f)储存起;
g)净含量,以质量(kg)或体积(L)表示。
7.2、包装
包装应符合GB/T13491的有关规定。
7.3、运输
产品在运输时,应用遮蓬盖住,防止雨淋、日光曝晒,且应通风良好。
7.4、储存
7.4.1、储存场地
产品应储存在有良好通风的仓库内或有遮蓬的露天场地,应远离火源,并应备有相应的灭火器材。
7.4.2、有效储存期
产品应规定储存条件。在规定的储存条件下,有效储存富锌底漆不少于6个月,其他涂料不少于12个月。
如超过储存期,经检验符合本标准要求的,可以继续使用。
八、梦能科技
梦能科技是一家致力于涂料的销售、方案设计、涂装施工为一体的科技公司,梦能科技专长于EMI行业、工业装备制造、桥梁钢结构、石油石化、特种气体行业、火电、风电、水电能源行业等重防腐领域。梦能科技为广大用户提供全方位的服务,包括在设计阶段向您推荐合理的油漆配套方案,在合作当中提供高质量的产品和高水平的施工服务以及完善的现场施工技术指导与优质的售后服务。