
镀锌修补漆
一、从环保看镀锌的发展
环保问题一直以来受到我国政府和企业的高度重视,在2005年全国刮起一阵环保风暴之后,经过国家出台的多种治理环境的措施,我国国内环境得到了很大的改善。
但是由于经济飞速发展,环保措施施行的成效远远赶不上环境被破坏的速率,面临稀有资源的稀缺、空气质量的急速下降、绿化面积越来越少等众多环境问题,我国政府开始向绿色环保靠近。通过国家大力提倡绿色环保理念,颁布各种拯救环境的绿色环保措施,如限制工厂有害气体的排放、污水排放、提倡企业绿色生产等,我国环境的修复在蒸蒸日上,绿化面积大幅度提高。但是,就目前形势来看,我国绿色环保仍然存在不足和缺陷。
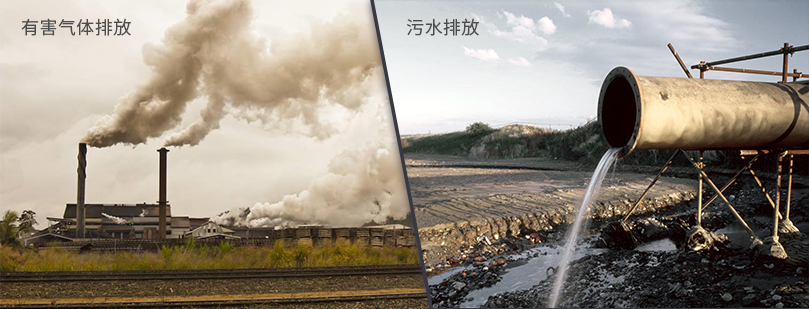
为打好环境保护攻坚战,国家相继出台一系列相关改革方案,坚决落实主体责任,切实加强跟踪督办,加大环境监管执法力度,运用新环境保护法赋予的执法手段严厉查处偷排偷放、违法排污等环境违法行为,势必将环保进行到底。多地区火电、造纸等企业无证不得经营,电镀、炼煤等企业强制关停整改。
二、热镀锌污染
热镀锌生产中产生了“三废”
1、酸洗废液:在生产过程中产生的废液主要酸洗废液、碱洗废液、助镀溶剂废液、钝化液、磷化液和镀锌过程中冲洗产品的清洗水。
2、废气:主要有酸洗工序产生的含酸气体,锌尘烟气,溶剂加热产生的氯化铵气体。
3、锌渣和锌灰:热镀锌的发展不符合当前国家发展形势,已经在环保的压力下渐渐被冷镀锌这种新型的环保材料所取代。
冷喷锌作为一种新型环保材料它成分中有机溶剂中挥发物VOC排放少,对环境污染极低。且不含铅,铬等重金属。符合国家环保新战略方向,必然会成为时代的潮流。
三、镀锌修补漆 —— 完美替代热镀锌
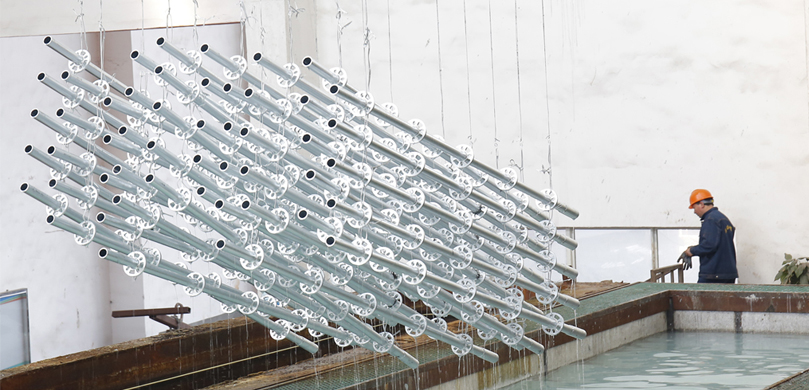
冷喷锌作为一款使用方便的镀锌修补漆,逐步替代了传统的热镀锌工艺。我们先来看看传统的热镀锌,热镀锌是一种有效的金属防腐方式,主要用于各行业的金属结构设施上,它是将除锈后的钢件浸入500℃左右融化的锌液中,使钢构件表面附着锌层,从而起到防腐的目的。 热镀锌工艺流程:成品酸洗-水洗-加助镀液-烘干-挂镀-冷却-药化-清洗-打磨-热镀锌完工。
关键的问题来了。热镀锌只能在工场进去,对于再次生锈的镀锌件,就无法再次镀锌了。而对于再次生锈的部分,用普通的涂料刷涂之后,没有防锈效果,不久又会生锈。
那如何解决呢?梦能冷喷锌涂料,可以不受场地的限制,直接刷涂即可达到和热镀锌同等的效果。另外,除了镀锌件的翻新和修补,还可以代替热镀锌或者铁的防锈涂装,同样广泛应用于桥梁钢结构等重防腐领域中。
四、镀锌修补漆防腐优势
强防锈——与热镀锌防腐一样强劲
梦能冷喷锌漆涂膜中含锌量高达96%,可以让钢铁构件长久远离铁锈。长效防腐可达20年以上。
易涂装——单组分施工简单
施工操作简单:单组份冷镀锌,只需开盖搅拌均匀即可,操作简单方便。
省工期——单层周期短 直接节省成本
梦能冷喷锌与一般涂料比,从“表面处理”到“工程结束”,梦能冷喷锌大大缩短了工期,节约了人工费。
便维修——支持镀锌层修复
使用梦能冷喷锌材料维护,不论是通地热镀锌、电镀锌、电弧喷锌工艺的镀锌层翻新还是修补,只需要除去表面的白锈和红绣,然后直接在旧镀锌层上重涂即可。
五、镀锌修补漆漆膜耐磨性能测定
1、引用标准
GB/T 1768-2006《色漆和清漆 耐磨性的测定 旋转橡胶砂轮法》
2、耐磨性测定目的
漆膜耐磨性是指漆膜表面对摩擦机械作用的抵抗能力,它是那些在使用过程中经常受到机械磨损的漆膜的重要指标之一。 同时耐磨性实际上是漆膜的硬度、附着力和内聚力综合效应的体现。与底材种类、表面处理、漆膜干燥过程中的温、湿度有关,由此可以判断冷喷锌漆漆膜整体性能质量。
3、仪器准备
1)磨耗试验仪:转台转速(60±2)r/min
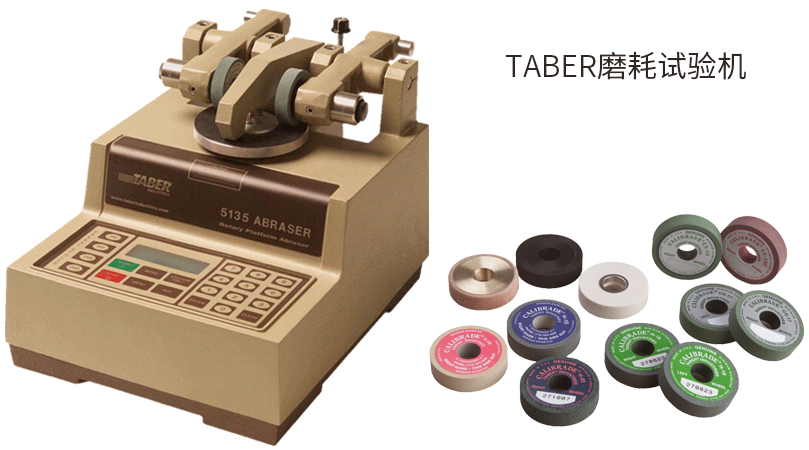
2)橡胶砂轮:选用Taber公司的CS-10F/CS-10/CS-17或磨耗作用相当的砂轮。(由于橡胶砂轮的橡胶粘结材料会逐渐变硬,因而应检查其硬度是否符合生产商规定的技术要求。如果已超过了橡胶砂轮上生产商日期标注的截止日期,或者对于没有给出截止日期的自购买之日起已超过一年的,橡胶砂轮不能再使用。)
3)计数器,记录转台的循环(运转)次数
4)吸尘装置
5)砝码
6)整新介质,以摩擦圆片的形式存在,用于整新橡胶砂轮
5)校准板:用于仪器的校准,一般用锌板(厚度0.8-1mm)
8)天平:精确到0.1mg
9)底材:平整没有变形,尺寸为100mm×100mm,中心开直径为6.35mm的孔
4、试验步骤
1)测试条件:涂漆试板在温度(23±2)℃和相对湿度(50±5)%条件下状态调节至少16h;
2)如果涂层表面因桔皮、刷痕等原因而不规则时,在测试前要先预磨50转,再用不起毛的纸擦净,如果进行了这一操作,应在试验报告中注明;
3)称重状态调节后的试板或已预磨并用不起毛的纸擦净的试板,精确到0.1mg,记录这一质量;
4)将试板固定在转台上,把摩擦头放在试板上,放好吸尘嘴;
5)将计数器设定为零,打开吸尘装置,启动转台;
6)经过规定的转数后,用不起毛的纸将残留在试板上的任何疏松的磨屑除去,再次称量试板并记录这一质量。检查试板看涂层是否被磨穿;
7)磨穿后:通过以一定的间隔中断试验来更精确地测量磨穿点并计算经过规定转数的摩擦循环后的平均质量损耗;
8)准备另外两块试板重复试验并记录结果。
5、结果表示
1)对每一块试板,用减量法计算经商定的转数后的质量损耗,计算所有三块试验的平均质量损耗并报告结果,精确到0.1mg;
2)如果涂层被磨穿,则计算涂层或多图层体系中的面涂层被磨穿所需要的平均转数。
六、注意事项
1、橡胶砂轮
1)将橡胶砂轮在整新介质圆片上运转规定的转数来整新橡胶砂轮(常用的转数是50转); 2)在测试每个试样前以及每运转500转后都要整新橡胶砂轮,使摩擦面刚好呈圆柱形,以及首次使用前要整新新的橡胶砂轮。
2、校准板如何校准仪器?
1)校准板:称量状态调节后的锌板,精确到0.1mg。如果使用新的锌板,使用前应预磨200转,并擦净;
2)在仪器加压臂上施加500g负载,将锌板固定在转台上,运转500转后清洁锌板,再次称量;
3)平行测定三次,每次应使用新的砂纸条,计算三次校准试验的平均质量损耗;
4)锌板的平均质量损耗应为(100±30)mg,如果超出这一范围,检查仪器并进行纠正。